Guía del proceso de producción de ballestas: Perforación de agujeros para la fijación de espaciadores de parachoques (Parte 4)
1. Definición:
Se utilizan equipos y herramientas de punzonado para perforar agujeros en las posiciones designadas para fijar almohadillas antirruido/separadores de tope en ambos extremos de la barra plana de acero para muelles. Generalmente, existen dos tipos de procesos de punzonado: punzonado en frío y punzonado en caliente.
2. Solicitud:
Algunas hojas con envoltura de ojo y otras hojas.
3.1. Inspección antes del punzonado
Antes de perforar, verifique la marca de calificación de inspección del proceso anterior de las barras planas de resorte, la cual debe estar calificada. Al mismo tiempo, verifique las especificaciones de las barras planas de resorte; solo si cumplen con los requisitos del proceso, se podrá iniciar la perforación.
3.2.Ajustar las herramientas de posicionamiento
Como se muestra en la Figura 1 a continuación, perfore agujeros elípticos en el extremo de las barras planas del resorte. Perfore mediante el posicionamiento del agujero central y ajuste la herramienta de posicionamiento de acuerdo con las dimensiones de L', B, a y b.
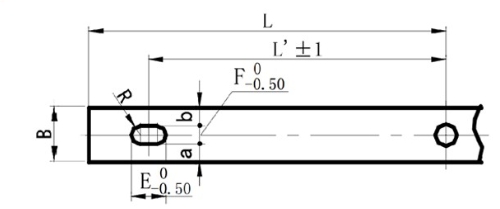
(Figura 1. Diagrama de posicionamiento para perforar un orificio elíptico en el extremo)
Como se muestra en la Figura 2 a continuación, perfore agujeros circulares en el extremo de las barras planas del resorte. Perfore mediante el posicionamiento del agujero central y ajuste la herramienta de posicionamiento de acuerdo con las dimensiones de L' y B.
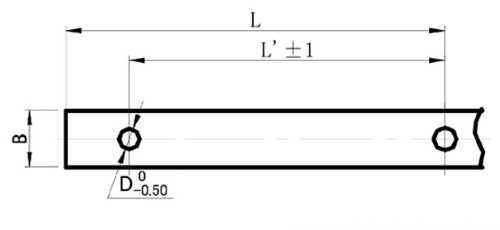
(Figura 2. Diagrama de posicionamiento para perforar un orificio circular en el extremo)
3.3. Selección de punzonado en frío, punzonado en caliente y taladrado
3.3.1Aplicación del punzonado en frío:
1) Si el espesor de la barra plana de resorte t<14mm, y el diámetro del orificio es mayor que el espesor t de la barra plana de acero para resortes, el punzonado en frío es adecuado.
2) Si el espesor de la barra plana de acero para muelles t≤9 mm y el agujero es elíptico, el punzonado en frío es adecuado.
3.3.2. Aplicaciones del punzonado y taladrado en caliente:
Golpe calienteo se pueden utilizar perforaciones para barras planas de acero para muelles que no son adecuadas para perforaciones en frío. Durantegolpe calienteLa temperatura de calentamiento deberá controlarse entre 750 y 850 ℃, y la barra plana de acero será de color rojo oscuro.
Al perforar, primero se debe inspeccionar la barra plana de acero para muelles. Solo si supera esta primera inspección se puede continuar con la producción en masa. Durante el proceso, se debe prestar especial atención para evitar que la matriz de posicionamiento se afloje o se desplace, ya que de lo contrario las dimensiones de posicionamiento excederán el rango de tolerancia, lo que resultará en lotes de productos defectuosos.
Las barras planas de acero para muelles perforadas deberán apilarse ordenadamente. Está prohibido colocarlas de forma desordenada, ya que esto puede provocar daños en la superficie. Se deberán realizar las marcas de inspección y pegar las tarjetas de transferencia de trabajo.
4. Normas de inspección:
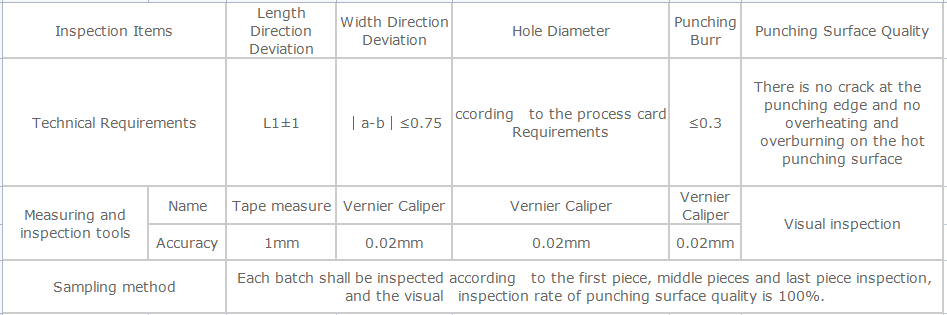
Mida los agujeros según las figuras 1 y 2. Los estándares de inspección de perforación y punzonado de agujeros se muestran en la tabla 1 a continuación.
Fecha de publicación: 27 de marzo de 2024


